Cara Mengukur Diameter Paper Core
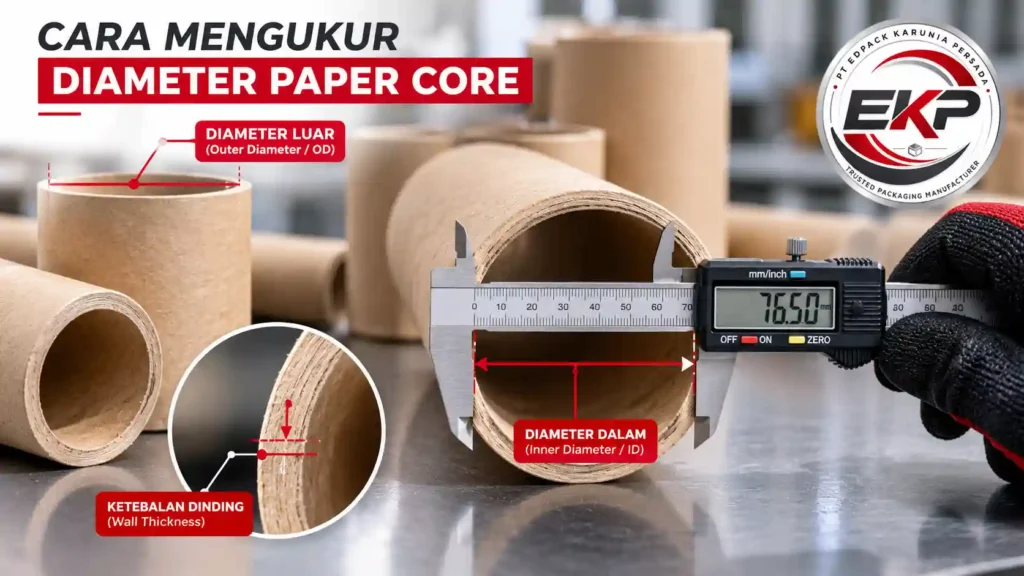
lajari cara mengukur inner dan outer diameter paper core, memilih alat ukur, memeriksa ovality, menentukan toleransi, dan membuat standar QC ...
3 daftar langkah tersedia di dalam artikel.
Hal yang berkaitan dengan pembahasan ini
Dalam proses winding, rewinding, slitting, printing, coating, laminating, maupun converting, ukuran inti gulungan tidak boleh dianggap sebagai detail kecil. Diameter Paper Core menentukan kecocokan core terhadap shaft, chuck, spindle, atau mandrel, sekaligus memengaruhi kestabilan roll ketika berputar. Selisih ukuran yang terlihat kecil dapat membuat core terlalu longgar, terlalu ketat, sulit dipasang, atau tidak berputar secara konsisten. Edpack juga menempatkan inner diameter sebagai salah satu parameter utama yang harus disesuaikan dengan interface mesin.
Karena itu, pengukuran Diameter Paper Core perlu dilakukan dengan metode yang jelas, alat yang sesuai, titik ukur yang konsisten, serta pencatatan toleransi. ISO 11093-4:2022 secara khusus menetapkan metode pengujian untuk menentukan internal diameter, external diameter, wall thickness, dan length pada paper and board cores. ISO
Mengapa Diameter Paper Core Penting?
Diameter Paper Core berhubungan langsung dengan interface antara core dan mesin. Inner diameter harus sesuai dengan shaft atau chuck, sementara outer diameter berkaitan dengan geometri keseluruhan core dan ketebalan dinding.
Jika ukuran terlalu kecil, core dapat sulit masuk ke shaft. Jika terlalu besar, fit dapat menjadi terlalu longgar. Pada proses dengan kecepatan tinggi, ketidaksesuaian dimensi berpotensi meningkatkan risiko slip, wobble, positioning yang tidak konsisten, atau pemasangan core yang kurang stabil.
Di sisi lain, Diameter Paper Core juga perlu dibaca bersama roundness. Dua core dapat mempunyai nilai nominal diameter sama, tetapi salah satunya lebih oval. Karena itu, satu kali pengukuran pada satu titik belum selalu memberikan gambaran kondisi core secara keseluruhan.
Inner Diameter dan Outer Diameter: Jangan Tertukar
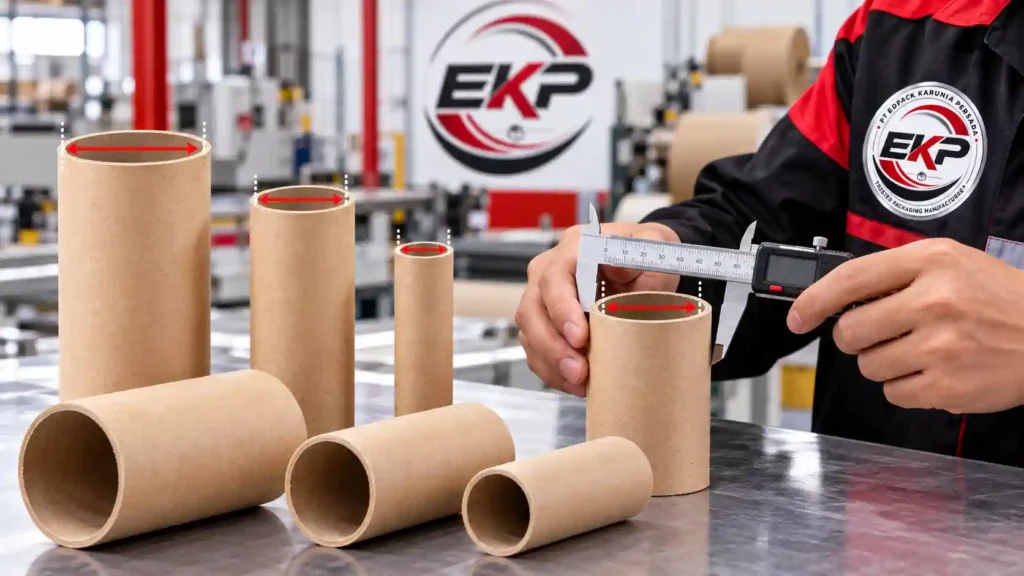
Saat membahas dimensi core, ada dua ukuran utama yang perlu dibedakan.
Inner Diameter atau ID
Inner diameter merupakan diameter ruang kosong pada bagian dalam core.
Nilai ini sangat penting karena berhubungan langsung dengan:
- shaft;
- expanding shaft;
- chuck;
- spindle;
- mandrel.
Edpack menjelaskan bahwa spesifikasi inner diameter perlu disesuaikan dengan shaft, chuck, spindle, atau mandrel yang digunakan dalam proses produksi.
Outer Diameter atau OD
Outer diameter merupakan ukuran diameter dari permukaan luar core.
Secara geometris sederhana:
OD ≈ ID + (2 × wall thickness)
Namun pada produk aktual, hasil pengukuran dapat berbeda dari perhitungan nominal akibat toleransi material, bonding, roundness, finishing, atau perubahan kondisi material.
Alat yang Dapat Digunakan
Untuk memeriksa diameter inti gulungan, pilihan alat bergantung pada ukuran core, toleransi yang dibutuhkan, serta sistem quality control.
Beberapa alat yang umum digunakan antara lain:
- Vernier caliper / jangka sorong untuk diameter yang masih berada dalam kapasitas alat.
- Inside measuring jaws untuk mengukur ID.
- Outside caliper untuk pemeriksaan OD.
- Bore gauge untuk pengukuran internal yang membutuhkan presisi lebih tinggi.
- Diameter tape / pi tape untuk diameter luar yang relatif besar.
- Go/no-go gauge untuk inspeksi cepat pada produksi berulang.
Untuk pengujian yang harus mengacu pada standar tertentu, jenis alat, preparasi, dan prosedur pengukurannya tetap harus mengikuti standar yang digunakan. ISO 11093-4:2022 merupakan referensi utama untuk pengukuran dimensi paper and board cores. ISO
Persiapan Sebelum Mengukur
Sebelum melakukan pengukuran, pastikan sampel berada dalam kondisi yang representatif.
Hindari langsung menggunakan core yang:
- baru terkena benturan;
- tertindih beban berat;
- mengalami kerusakan pada bibir;
- terlihat oval;
- terkena air atau kelembapan berlebih.
Beberapa langkah awal yang dapat dilakukan:
- Bersihkan debu atau serpihan pada bagian bibir.
- Periksa apakah kedua ujung core mengalami deformasi.
- Letakkan sampel pada permukaan yang stabil.
- Identifikasi sisi A dan sisi B.
- Tentukan titik dan arah pengukuran.
- Gunakan satuan yang konsisten, misalnya milimeter.
- Pastikan alat ukur dalam kondisi layak dan terkalibrasi.
Jika spesifikasi mempunyai toleransi yang ketat, kondisi lingkungan dan conditioning material juga perlu diperhatikan.
Cara Mengukur Inner Diameter
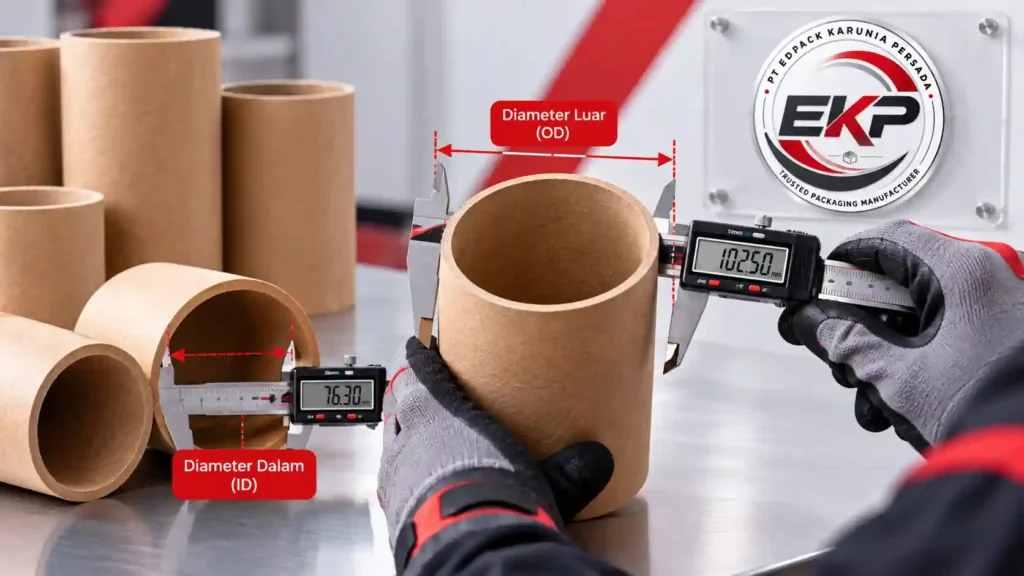
Untuk mengukur bagian dalam core, tempatkan rahang internal jangka sorong atau alat ukur ID pada dinding bagian dalam.
Buka alat secara perlahan sampai kedua bagian pengukur menyentuh permukaan internal core.
Hindari tekanan berlebihan.
Paperboard bukan material logam solid. Menekan alat terlalu kuat dapat sedikit mendistorsi permukaan dan membuat pembacaan tidak merepresentasikan kondisi sebenarnya.
Setelah mendapatkan hasil pertama:
- catat nilai;
- putar posisi alat sekitar 90°;
- ukur kembali;
- bandingkan kedua hasil.
Mengapa perlu lebih dari satu arah? Karena Diameter Paper Core dapat menunjukkan variasi akibat ovality. Jika hasil horizontal dan vertikal berbeda cukup besar, hal tersebut dapat menjadi indikasi bahwa bentuk core tidak lagi mendekati lingkaran yang konsisten.
Ukur di Lebih dari Satu Posisi
Pengukuran sebaiknya tidak hanya dilakukan pada satu ujung.
Untuk core yang cukup panjang, pemeriksaan dapat dilakukan pada:
- ujung pertama;
- bagian tengah jika metode memungkinkan;
- ujung kedua.
Tujuannya adalah mengetahui apakah ukuran relatif konsisten sepanjang tubuh core.
Variasi dapat muncul akibat proses spiral winding, bonding, drying, cutting, handling, maupun penyimpanan.
Untuk produksi berulang, jumlah titik dan sampling dapat ditetapkan dalam inspection plan internal.
Cara Mengukur Outer Diameter
Untuk OD, Diameter Paper Core dapat diperiksa menggunakan rahang luar jangka sorong, outside caliper, atau diameter tape untuk ukuran yang lebih besar.
Pastikan alat menyentuh titik terluar core tanpa memberikan tekanan yang menyebabkan deformasi.
Seperti pengukuran ID, lakukan pembacaan pada minimal dua arah.
Jika hasilnya berubah ketika alat diputar, kemungkinan terdapat:
- ovality;
- variasi wall thickness;
- deformasi;
- atau ketidakkonsistenan konstruksi.
Untuk diameter berukuran besar, diameter tape dapat menjadi alat praktis, tetapi sistem QC sebaiknya menggunakan metode yang sama secara konsisten agar hasil antar-batch dapat dibandingkan.
Mengapa Satu Kali Pengukuran Tidak Cukup?
Core adalah benda berbentuk silinder yang secara praktis dapat mengalami deviasi dari bentuk lingkaran sempurna.
Core dapat sedikit tertekan akibat:
- stacking;
- penyimpanan horizontal;
- transportation handling;
- tekanan chuck;
- perubahan kelembapan.
Karena itu, satu nilai pada satu arah dapat menyembunyikan kondisi oval.
Pengukuran multi-arah memberikan informasi lebih lengkap mengenai:
- diameter minimum;
- diameter maksimum;
- variasi dimensional;
- indikasi ovality.
Memahami Ovality dan Roundness
Ketika Diameter Paper Core berbeda antara dua arah pengukuran, kondisi tersebut dapat mengindikasikan ovality.
Secara sederhana, inspeksi internal dapat menggunakan pendekatan:
Ovality sederhana = diameter maksimum - diameter minimum
Contoh:
- hasil arah A = 76,1 mm;
- hasil arah B = 76,8 mm.
Selisih sederhana:
76,8 - 76,1 = 0,7 mm
Namun perhitungan sederhana tersebut sebaiknya dipahami sebagai screening QC, bukan pengganti metode formal untuk karakteristik rotasi.
ISO 11093-5:2016 secara khusus membahas penentuan karakteristik concentric rotation pada cylindrical board cores dengan batas aplikasi tertentu. ISO
Hubungan Diameter dan Wall Thickness
Saat mengevaluasi dimensi core, wall thickness harus diperiksa secara terpisah.
Misalnya:
- ID = 76 mm
- wall thickness = 8 mm
Maka OD nominal dapat diperkirakan:
76 + (2 × 8) = 92 mm
Jika hasil OD aktual berbeda cukup jauh, periksa kembali:
- ketebalan dinding;
- roundness;
- tekanan alat ukur;
- kondisi bibir;
- variasi bonding;
- konsistensi paperboard.
ISO 11093-4:2022 memang mengelompokkan internal diameter, external diameter, wall thickness, dan length sebagai parameter dimensional yang diuji pada core kertas dan karton. ISO
Toleransi Lebih Penting daripada Sekadar Ukuran Nominal
Sebuah Diameter Paper Core tidak cukup dituliskan sebagai “76 mm” apabila aplikasinya membutuhkan kecocokan presisi.
Spesifikasi yang lebih informatif adalah:
ID: 76,0 mm ± 0,3 mm
Dengan format tersebut, bagian produksi maupun QC mengetahui batas penerimaan.
Misalnya:
- minimum = 75,7 mm;
- target = 76,0 mm;
- maksimum = 76,3 mm.
Besarnya toleransi sebaiknya ditentukan berdasarkan:
- mesin;
- shaft/chuck;
- kemampuan manufacturing;
- kecepatan proses;
- hasil trial;
- risiko aplikasi.
Toleransi terlalu longgar dapat menyebabkan masalah fit. Sebaliknya, toleransi yang terlalu sempit tanpa alasan teknis dapat meningkatkan kesulitan produksi dan rejection.
Pengukuran untuk Shaft dan Chuck
Untuk aplikasi winding atau rewinding, Diameter Paper Core harus dibandingkan dengan ukuran aktual shaft atau chuck, bukan hanya berdasarkan ukuran nominal mesin.
Sebagai contoh, penyebutan “3 inch core” belum otomatis menjelaskan seluruh fit karena masih terdapat faktor:
- toleransi ID;
- mekanisme expanding shaft;
- desain chuck;
- tekanan kontak;
- kondisi permukaan internal;
- roundness.
Edpack juga menempatkan kecocokan terhadap shaft, chuck, spindle, dan mandrel sebagai salah satu dasar dalam menentukan paper core industri.
Karena itu, trial fit sebaiknya memeriksa apakah:
- core mudah dipasang;
- tidak terlalu longgar;
- chuck bekerja sebagaimana mestinya;
- tidak terjadi slip;
- core dapat dilepas kembali dengan normal.
Kesalahan Umum saat Mengukur
Beberapa kesalahan saat memeriksa Diameter Paper Core antara lain:
- hanya mengukur satu titik;
- menekan jangka sorong terlalu kuat;
- mengukur pada bibir yang sudah penyok;
- tidak membandingkan dua arah;
- mencampur data ID dan OD;
- menggunakan alat dengan resolusi tidak sesuai;
- tidak memeriksa kalibrasi;
- mengabaikan ovality;
- tidak memiliki toleransi penerimaan.
Masalah tersebut dapat menyebabkan keputusan QC yang tidak konsisten walaupun alat yang digunakan sebenarnya cukup akurat.
Bagaimana Menyusun Form QC?
Agar pemeriksaan Diameter Paper Core lebih konsisten, hasil dapat dicatat menggunakan form seperti berikut:
| Parameter | Ujung A | Tengah | Ujung B | Min. | Maks. | Spesifikasi | Status |
|---|---|---|---|---|---|---|---|
| ID arah 1 | - | - | - | - | - | - | OK/NG |
| ID arah 2 | - | - | - | - | - | - | OK/NG |
| OD arah 1 | - | - | - | - | - | - | OK/NG |
| OD arah 2 | - | - | - | - | - | - | OK/NG |
Untuk produksi reguler, form dapat ditambah dengan:
- batch number;
- tanggal produksi;
- operator;
- alat ukur;
- nomor kalibrasi;
- temperatur/kelembapan bila diperlukan;
- wall thickness;
- panjang core.
Dengan data tersebut, tren dimensional antar-batch menjadi lebih mudah dipantau.
Diameter pada Seamless dan Non-Seamless Paper Core
Baik seamless maupun non-seamless membutuhkan kontrol Diameter Paper Core yang konsisten.
Seamless paper core pada Edpack diarahkan untuk aplikasi yang membutuhkan permukaan lebih halus, risiko marking lebih rendah, dan kestabilan putaran yang lebih konsisten. Non-seamless menggunakan konstruksi spiral yang masih memperlihatkan garis sambungan dan sesuai untuk berbagai aplikasi reguler.
Pada proses slitting, Edpack juga mencantumkan seamless, non-seamless, serta metal cap paper core sebagai pilihan yang terkait dengan ketahanan tekan radial dan resistensi terhadap deformasi.
Artinya, perbedaan konstruksi tidak menghilangkan kebutuhan kontrol ID, OD, wall thickness, dan fit terhadap mesin.
Pengaruh Moisture dan Penyimpanan
Paperboard merupakan material berbasis serat. Karena itu, Diameter Paper Core dapat berubah apabila core mengalami kondisi penyimpanan atau kelembapan yang tidak sesuai.
Risiko yang dapat muncul antara lain:
- ovalisasi;
- perubahan fit terhadap shaft;
- deformasi bibir;
- perubahan bentuk akibat stacking;
- variasi antar-batch.
Simpan core di area kering dan hindari kontak langsung dengan air atau tekanan tumpuk yang dapat mengubah bentuk silinder.
Untuk pekerjaan dengan toleransi ketat, kondisi penyimpanan dan waktu pengukuran sebaiknya turut dicatat.
Mengukur Sebelum atau Sesudah Trial?
Idealnya Diameter Paper Core diperiksa sebelum trial agar kondisi awal terdokumentasi.
Setelah trial, core dapat diperiksa kembali untuk mengetahui apakah terjadi perubahan akibat:
- tekanan chuck;
- winding tension;
- berat roll;
- kecepatan putaran;
- handling;
- proses pelepasan dari shaft.
Perbandingan before-after dapat membantu membedakan masalah dimensional awal dengan deformasi yang terjadi ketika core digunakan.
Data yang Sebaiknya Dicantumkan pada Purchase Order
Saat memesan paper core, Diameter Paper Core sebaiknya dituliskan bersama parameter lain agar supplier dan pengguna mempunyai interpretasi spesifikasi yang sama.
Data yang disarankan meliputi:
- inner diameter;
- toleransi ID;
- outer diameter atau wall thickness;
- toleransi dimensional;
- panjang core;
- tipe core;
- berat maksimum roll;
- jenis shaft atau chuck;
- material yang digulung;
- kecepatan mesin;
- kebutuhan surface finish;
- acceptance criteria.
Hal ini sejalan dengan pendekatan Edpack yang mengaitkan pemilihan core dengan diameter dalam, wall thickness, panjang, beban roll, kebutuhan permukaan, dan kondisi mesin.
Hubungan Pengukuran dengan Quality Control
Tujuan mengukur Diameter Paper Core bukan sekadar menghasilkan angka.
Pengukuran seharusnya membantu menjawab tiga pertanyaan:
Apakah core memenuhi drawing atau purchase specification?
Apakah core dapat dipasang pada mesin tanpa masalah fit?
Apakah bentuk core cukup konsisten untuk proses yang akan dijalankan?
Jika data dimensional digunakan untuk menjawab ketiga hal tersebut, proses inspeksi menjadi bagian dari pengendalian produksi, bukan hanya dokumentasi.
Baca juga: Fungsi Paper Core dalam Proses Winding & Rewinding
Kesimpulan
Mengukur Diameter Paper Core membutuhkan lebih dari satu pembacaan dengan jangka sorong. Inner diameter dan outer diameter perlu dibedakan, pemeriksaan sebaiknya dilakukan pada beberapa arah serta posisi, kemudian hasil dibandingkan dengan toleransi yang telah ditentukan.
Hubungan teknisnya dapat dipahami sebagai:
ID → shaft/chuck fit → roundness → wall thickness → OD → length → mesin → trial
ISO 11093-4:2022 menyediakan referensi standar untuk pengukuran internal diameter, external diameter, wall thickness, dan length. Sementara itu, karakteristik rotasi konsentris dibahas secara terpisah dalam ISO 11093-5:2016. ISO
Dengan pendekatan tersebut, Diameter Paper Core dapat dikendalikan secara lebih konsisten sehingga membantu menjaga kecocokan core, kestabilan roll, dan keandalan proses winding maupun rewinding.
Artikel yang Relevan untuk Dilanjutkan
Lanjutkan dengan artikel yang mempunyai hubungan topik paling dekat.
Fungsi Paper Core dalam Proses Winding dan Rewinding
Dalam industri converting, material seperti kertas, plastik film, flexible packaging, label, foil, tekstil, nonwoven, dan adhesive tape umumnya…
10 menit baca
GSM Kertas pada Paper Sack dan Pengaruhnya terhadap Kinerja
Dalam spesifikasi paper sack, GSM Kertas sering menjadi salah satu angka pertama yang diperiksa. Nilai ini membantu menjelaskan berapa massa kertas dalam s
8 menit baca
Panduan Paper Sack – Karung Kertas : Mulai dari Isi Produk, Bukan dari Bentuk Karung
Panduan paper sack untuk membantu perusahaan membaca kebutuhan produk, filling line, penutupan, barrier, penyimpanan, palletisasi, dan distribusi sebelum menentukan spesifikasi.
10 menit baca
Shopping Paper Bag sebagai Sistem Identitas Merek: Dari Desain hingga Produksi
Panduan shopping paper bag untuk branding: desain, artwork, warna cetak, QR code, sampel fisik, kontrol produksi, dan pengelolaan stok.
9 menit baca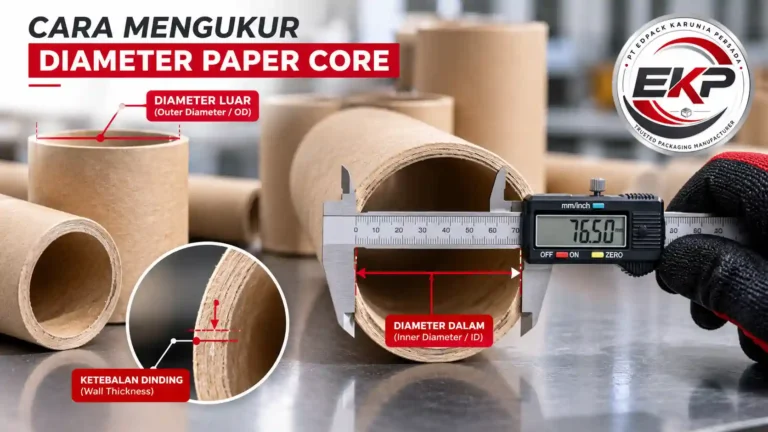
Butuh solusi yang tepat untuk Cara Mengukur Diameter Paper Core?
Sampaikan kebutuhan aplikasi, isi yang dikemas, kapasitas, kondisi distribusi, atau target pengadaan Anda. Tim EdPack akan membantu mengarahkan pilihan yang relevan.